Промышленные холодильные
камеры и агрегаты
камеры и агрегаты
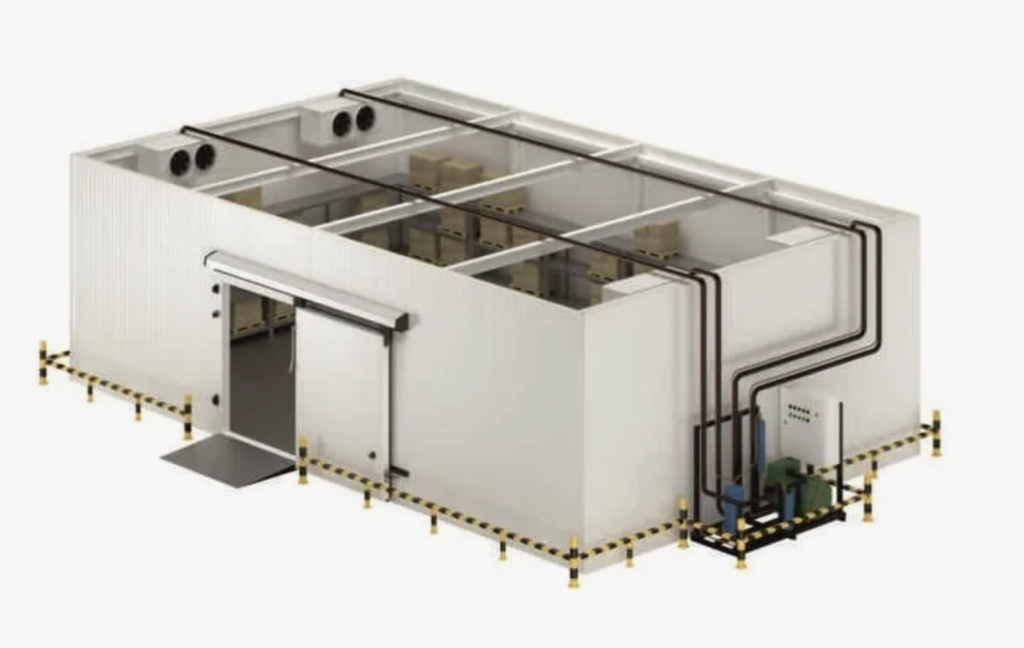
Вы открываете цех по производству полуфабрикатов, колбас, выпечки или молочной продукции. Поздравляю! Но первый же вопрос, который встанет ребром: как сохранить продукт свежим без перебоев?
Промышленная холодильная система — это главный конвейер вашего качества. Ошибка на старте стоит миллионов. Расскажу, как их избежать, опираясь на 15 лет ремонта, монтажа и сервиса.
Расскажу реальную историю. В прошлом году к нам приехал владелец небольшого рыбоперерабатывающего цеха. Он купил б/у холодильную систему на «Авито» за 40% от цены новой. Продавец сказал: «Поработает ещё лет пять». Запустили — всё вроде крутится.
Через три недели — остановка. Компрессор заклинило из-за старого масла и микротрещин в корпусе. Пока искали запчасти, пока вызывали «дешевого мастера» — минус 700 кг филе по 500 руб./кг. Простой цеха — 5 дней. Итог: система обошлась в полтора раза дороже новой, плюс репутационные потери.
Золотое правило: промышленный холод не терпит экономии на этапе выбора. Ниже разберу четыре главные ошибки, которые убивают бюджет и нервы.
Пищевое производство — это агрессия 24/7. Высокая влажность, жирные испарения, кислоты (особенно в молочке и мясопереработке). А ещё — ежедневная мойка горячей водой под давлением с химией.
Что происходит с неподготовленным оборудованием:
На что обратить внимание:
Советую закладывать в ТЗ класс защиты на один уровень выше, чем рекомендует производитель — это окупается через год бесперебойной работы.
Многие пытаются сэкономить на «фреоне» или ставят ручные терморегуляторы с колхозного рынка. Это путь к убитому компрессору.
Сейчас в России разрешены и доступны:
Что важно: переход на новые фторсодержащие газы требует сертифицированных специалистов. Неправильная заправка приводит к падению холодопроизводительности на 30–50%.
Ручное оттаивание испарителя, «на глаз» дозаправка фреоном, отсутствие датчиков давления — это гарантированный гидроудар в компрессоре. Современная автоматика (Carel, Danfoss, Dixell) стоит недорого, но:
Ставьте только электронную автоматику с удалённым доступом. Окупается за один сезон.
Монтаж промышленного холода — это хирургия. Любая «мелочь» вроде влаги в контуре или микрочастиц окалины после пайки превращается в кислоту, которая разъедает обмотки компрессора.
Последствия халтурного монтажа:
Кейс из практики: завод по производству замороженных пельменей в Подмосковье. У них через 2 недели плановая проверка Роспотребнадзора. Мы смонтировали две низкотемпературные камеры (-22°C) и чиллер для тестомесильного отделения за 9 дней. На пусконаладку ушло 2 суток. В итоге система заработала за 3 дня до визита инспекторов. Всё чисто, все температурные журналы в норме. Клиент получил акт ввода без замечаний.
Купить и смонтировать — половина дела. Пищевое производство требует регламентного обслуживания, иначе уже через год эффективность упадет на 40%.
| График ТО для пищевого цеха (на примере одной камеры) | Периодичность |
| Еженедельно (силами ваших сотрудников) | Очистка испарителей от льда, проверка дренажа, запись параметров. |
| Раз в 3 месяца | Проверка утечек хладагента (течеискателем), осмотр электроники, контроль перегрева. |
| Раз в 6 месяцев | Замена масла в компрессоре (если поршневой), чистка конденсатора, калибровка датчиков. |
| Раз в год | Полная диагностика, анализ масла на кислотность, замена фильтров-осушителей. |
У Технотрейд свой мобильный сервис. Мы приезжаем с диагностическим стендом и запасом запчастей. 90% неисправностей устраняем на месте — без вывоза компрессора, без отключения цеха на неделю.
Виды сервисных договоров:
Скопируйте этот список и проверьте каждый пункт, прежде чем подписывать договор с поставщиком:
Технотрейд — промышленное холодильное оборудование под ключ. Продажа, монтаж, ремонт, сервис.
Да, в 90% случаев. Как в кейсе с рыбопереработчиком из статьи: покупка за 40% от цены новой вылилась в простой цеха на 5 дней и потерю 350 000 рублей на продукте. Б/у компрессоры часто имеют микротрещины, старое масло и скрытые дефекты. Ремонт + простой + потеря репутации делают такую «экономию» убыточной в 1,5 раза.
В пищевом производстве — агрессивная среда: жир, кислоты и ежедневная мойка горячей водой с химией. Обычная оцинковка ржавеет за 2-3 месяца. Нужна только нержавеющая сталь (AISI 304/316) и степень защиты IP54 (минимум). Для мокрых зон обязательно наличие подогрева поддона испарителя, чтобы вода не замерзала после мойки.
Классический R404A постепенно вытесняется. Рекомендуют современные альтернативы с меньшим вредом для климата: R449A (для низких температур, -25…-18°C) и R452A (для средних температур, +2…+8°C). Важно: заправлять новые фреоны могут только сертифицированные специалисты, иначе потеря мощности до 50%.
Строго по графику: Каждую неделю (силами цеха): очистка испарителя ото льда, проверка дренажа. Раз в 3 месяца: проверка утечек течеискателем, осмотр электроники. Раз в 6 месяцев: замена масла в поршневом компрессоре, чистка конденсатора. Раз в год: полная диагностика, анализ масла на кислотность, замена фильтров. Без ТО эффективность падает на 40% уже через год.